کنترلر CNC چیست؟ راهنمای انتخاب، نصب و برنامهنویسی
راهنمای انتخاب کنترلر CNC و مقایسه مدلهای زیمنس، فانوک و فاگور؛ همراه با مراحل نصب، پارامترگذاری، راهاندازی و تصمیم بین تعمیر یا ارتقا.
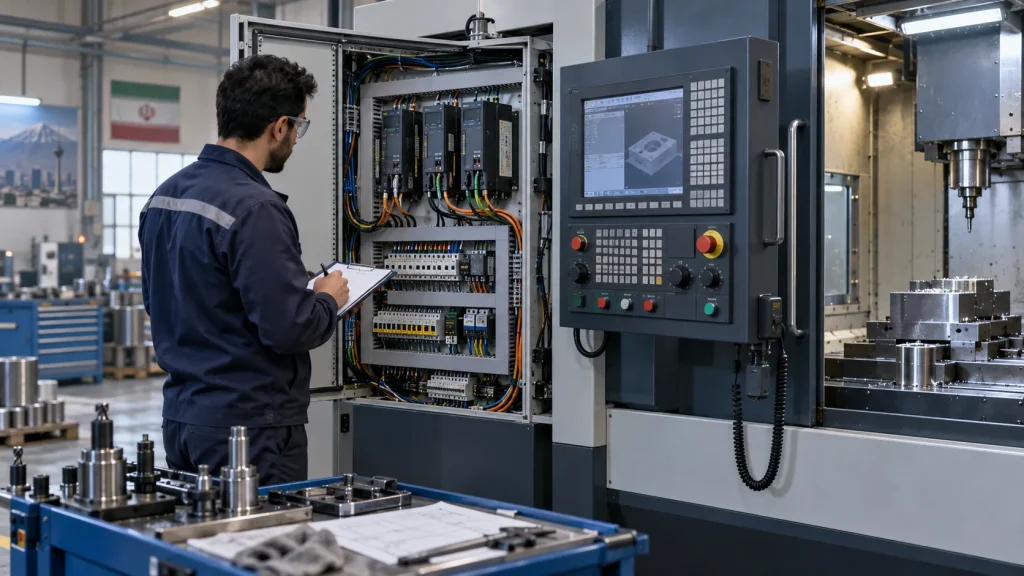
کنترلر CNC مرکز فرمان دستگاه است: برنامه ماشینکاری را میخواند، حرکت محورها و اسپیندل را هماهنگ میکند و ورودیها و خروجیهای ماشین را زیر نظر میگیرد. بااینحال، انتخاب کنترلر فقط انتخاب یک برند یا پنل جدید نیست. سازگاری با مکانیک دستگاه، سرووها، درایوها، PLC، ورودی و خروجیها، نوع عملیات و توان تیم نگهداری باید همزمان بررسی شود.
این راهنما تفاوت خانوادههای متداول زیمنس، فانوک و فاگور را توضیح میدهد و مسیر درست نصب، پارامترگذاری و راهاندازی را مشخص میکند. اگر هدف شما خرید دستگاه است، ابتدا موجودی فرز CNC یا تراش CNC را بر اساس نوع قطعه و فرآیند مقایسه کنید؛ نام کنترلر بهتنهایی معیار کافی برای انتخاب دستگاه نیست.
کنترلر CNC چه کاری انجام میدهد؟
کنترلر، کدهای برنامه را به فرمان حرکت تبدیل میکند و همزمان وضعیت کلیدهای حد، سنسورها، ابزارگیر، روانکاری، خنککاری و سایر اجزای ماشین را از طریق PLC و ورودی/خروجیها کنترل میکند. نتیجه نهایی به مجموعه کامل ماشین وابسته است؛ حتی یک کنترلر توانمند روی مکانیک فرسوده، سرووی ناهماهنگ یا پارامترگذاری نادرست عملکرد مطلوبی نخواهد داشت.
- واحد CNC: تفسیر برنامه، درونیابی مسیر و مدیریت مختصات و آفستها
- PLC یا منطق ماشین: کنترل توالیهایی مانند تعویض ابزار، گیره، در و روانکاری
- درایو و سرووموتور: تبدیل فرمان کنترلر به حرکت دقیق محور یا اسپیندل
- HMI و پنل اپراتوری: نمایش وضعیت، آلارمها، برنامهها و دادههای ماشین
- بازخورد و ایمنی: دریافت اطلاعات انکودرها، سنسورها و مدارهای حفاظتی
پیش از انتخاب یا تعویض کنترلر چه اطلاعاتی لازم است؟
در پروژه ارتقا یا بازسازی، ابتدا باید وضعیت موجود مستند شود. مدل دقیق کنترلر، نسخه نرمافزار، تعداد و نوع محورها، مشخصات موتور و درایو، نوع فیدبک، تعداد ورودی و خروجی، منطق PLC، مدار برق و نیازهای ایمنی را ثبت کنید. عکس پلاکها و نقشه سیمکشی نیز بخشی از همین پرونده است.
قبل از بازکردن تجهیزات، از پارامترها، PLC، برنامههای قطعه، آفست ابزار، جبرانها و هر فایل OEM قابل دریافت نسخه پشتیبان بگیرید. در ماشینهای قدیمی ممکن است بازیابی همین دادهها از خرید سختافزار جدید مهمتر باشد. اگر پشتیبان معتبر ندارید، زمان مهندسی معکوس و ریسک توقف ماشین را در برآورد پروژه لحاظ کنید.

مقایسه خانوادههای پرکاربرد کنترلر CNC
جدول زیر برای تعیین نقطه شروع بررسی است، نه جایگزین کاتالوگ و شماره سفارش دقیق. یک نام خانوادگی میتواند چند نسل، پیکربندی و مجوز نرمافزاری داشته باشد؛ بنابراین تصمیم نهایی باید بر اساس مدل کامل سختافزار و مستندات همان ماشین گرفته شود.
خانواده کنترلر | جایگاه معمول | نکته مهم در بررسی |
|---|---|---|
Siemens SINUMERIK 802C | ماشینهای قدیمیتر موجود در کارگاه | پیش از هر تغییر، امکان تهیه قطعه، پشتیبان پارامتر و مستندات همان نسخه بررسی شود. |
Siemens SINUMERIK 808D ADVANCED | ماشینهای پایه تراش و فرز | پیکربندی از پیشتعریفشده، نوع کاربرد و سازگاری مجموعه درایو و موتور کنترل شود. |
Siemens SINUMERIK 828D | ماشینهای کامپکت و میانرده | تعداد محورها، فناوری ماشین و گزینههای نرمافزاری با نیاز واقعی تطبیق داده شود. |
Siemens SINUMERIK 840D sl | نصبهای موجود پیچیدهتر و چندمحوره | این نسل پیشین SINUMERIK ONE است؛ برای پروژه جدید، وضعیت عرضه و مسیر پشتیبانی باید جداگانه استعلام شود. |
FANUC 0i-MF Plus | فرز و ماشینسنتر | مدل MF برای کاربرد فرز شناخته میشود؛ تعداد محور، مسیر و گزینههای فعال باید از مشخصات همان دستگاه خوانده شود. |
FAGOR 8035 | ماشینهای نصبشده قدیمیتر | نسخه نرمافزار، سختافزار جانبی و فایلهای OEM پیش از تعمیر یا جایگزینی ثبت شود. |
FAGOR 8055 | فرز یا تراش در ماشینهای نصبشده | نوع دقیق پیکربندی، ارتباط با درایوها و مستندات ماشین مبنای کار قرار گیرد. |
زیمنس: 802C، 808D ADVANCED، 828D و 840D sl
SINUMERIK 802C بیشتر در ناوگان قدیمی دیده میشود؛ بنابراین در این مدل، حفظ فایلها و مستندات موجود اولویت دارد. 808D ADVANCED برای بازه پایه و کاربردهای تراش و فرز ارائه شده است. 828D در رده ماشینهای کامپکت و میانرده قرار میگیرد. 840D sl نیز نسل پیشین SINUMERIK ONE است و هنوز ممکن است در ماشینهای پیچیده نصبشده دیده شود، اما مطابق اطلاعات رسمی زیمنس درباره SINUMERIK ONE، عرضه آن برای طراحی ماشین جدید متوقف شده و مسیر پروژههای جدید به خانواده جدیدتر منتقل شده است.
برای مقایسه تجاری و فنی یک گزینه زیمنس با کنترلرهای اقتصادیتر، مطلب مقایسه کنترلر زیمنس و GSK را نیز ببینید. هزینه واقعی فقط قیمت پنل نیست و باید مهندسی برق، کابلکشی، درایو، موتور، زمان توقف و خدمات پس از راهاندازی را هم در نظر گرفت.
فانوک 0i-MF Plus
بر اساس صفحه رسمی FANUC 0i-MF Plus، این مدل برای کاربردهای فرز و ماشینسنتر عرضه میشود. در انتخاب آن باید تعداد محورهای کنترلشونده، اسپیندل، مسیرها، رابط اپراتوری و گزینههای نرمافزاری همان پیکربندی بررسی شود. عددهای حداکثری کاتالوگ الزاماً به معنای فعالبودن تمام امکانات روی هر ماشین نیست.
اگر دستگاه موجود شما فانوک است و مسئله اصلی آلارم یا خرابی است، پیش از تصمیم به تعویض کامل، راهنمای تعمیر و خطایابی کنترلر فانوک را مطالعه کنید. بسیاری از توقفها باید ابتدا با کد آلارم، تاریخچه رخداد، وضعیت منبع تغذیه، درایو و اتصالات بررسی شوند.
فاگور 8035 و 8055
FAGOR 8035 و 8055 در بخشی از ماشینهای فرز و تراش نصبشده در بازار دیده میشوند. هنگام کار روی این کنترلرها نباید صرفاً بر نام مدل تکیه کرد. نسخه نرمافزار، کارتها، درایو، انکودر، PLC و فایلهای سازنده ماشین تعیین میکنند که تعمیر، جایگزینی قطعه یا ارتقای کامل چه دامنهای دارد.
مراحل نصب و راهاندازی کنترلر CNC
۱. برداشت فنی و تهیه نسخه پشتیبان
لیست کامل تجهیزات، نقشه سیمکشی، ورودی و خروجیها و توالی عملکرد ماشین تهیه میشود. سپس پارامترها، PLC، برنامهها، آفستها و دادههای جبران ذخیره و قابلیت بازیابی آنها آزمایش میشود. نسخه پشتیبان بدون آزمون بازیابی، تضمین کافی نیست.
۲. طراحی معماری و جدول I/O
ارتباط کنترلر با سرووها، اسپیندل، پنل، سنسورها، شیرها، ابزارگیر و مدارهای ایمنی مشخص میشود. برای هر ورودی و خروجی باید آدرس، نوع سیگنال، منبع تغذیه و وضعیت ایمن تعریف شود. این جدول مرجع برنامهنویسی PLC و عیبیابی بعدی است.
۳. نصب برق و کنترل
نصب تابلو، کابلکشی، ارت، شیلد و جداسازی مسیر کابل قدرت از سیگنال باید مطابق نقشه و دستورالعمل سازنده انجام شود. پیش از روشنکردن، پیوستگی ارت، ولتاژها، قطبیت و نبود اتصال ناخواسته بررسی میشود. مدار توقف اضطراری و حفاظتها نباید برای تسریع راهاندازی دور زده شوند.
۴. پارامترگذاری و تنظیم محورها
نوع موتور و فیدبک، جهت حرکت، نسبت انتقال، گام بالاسکرو، حدود نرمافزاری، مرجعگیری و جبرانها تنظیم میشود. حرکت اولیه باید با سرعت و محدوده کنترلشده انجام شود. پس از اطمینان از جهت و مقیاس، تنظیم سروو و آزمون دقت انجام میگیرد.
۵. برنامهنویسی PLC و آزمون توالیها
منطق ابزارگیر، سهنظام یا فیکسچر، روانکاری، خنککاری، درها و آلارمها مرحلهبهمرحله آزمایش میشود. هر توالی باید در حالت دستی، تکمرحله و شرایط خطا بررسی شود تا ماشین در صورت قطع سنسور یا ناقصماندن عملیات به وضعیت امن برود.
۶. برنامه آزمایشی و تحویل
پس از آزمون بدون براده، یک قطعه مرجع با برنامه کنترلشده تولید و ابعاد آن ثبت میشود. تحویل پروژه باید شامل نسخه نهایی پارامترها و PLC، نقشههای اصلاحشده، جدول I/O، فهرست آلارمها و روش بازیابی باشد. آموزش اپراتور و مسئول نگهداری نیز باید بر اساس همین نسخه نهایی انجام شود.
برنامهنویسی در کنترلرهای مختلف چه تفاوتی دارد؟
اصول هندسه، مختصات، جبران ابزار و منطق برادهبرداری مشترکاند، اما قالب سیکلها، نام پارامترها، ماکروها، مدیریت ابزار و رابط مکالمهای بین خانوادهها تفاوت دارد. انتقال یک برنامه نباید با کپی مستقیم و اجرای فوری انجام شود. کد باید خطبهخط بازبینی، ابزار و آفستها دوباره تعریف و مسیر ابتدا در شبیهسازی یا اجرای خشک کنترل شود.
برای ماشین فرز، تعداد محورها، نوع ماشینسنتر، سرعت اسپیندل، تعویض ابزار و نیازهای قالب و قطعه مهم است. در ماشین تراش نیز تعداد اسپیندل و تارت، ابزار زنده، محور C یا Y و منطق سهنظام روی انتخاب کنترلر اثر میگذارد. برای ارزیابی کل دستگاه، راهنمای خرید فرز CNC را همراه با وضعیت کنترلر، مکانیک و خدمات بررسی کنید.
تعمیر کنترلر موجود بهتر است یا ارتقا؟
اگر مشکل به یک منبع تغذیه، برد، کابل، فن، باتری، درایو یا خطای قابلتشخیص محدود باشد و قطعه و پشتیبانی در دسترس باشد، تعمیر میتواند توقف و هزینه کمتری داشته باشد. ارتقا زمانی منطقیتر میشود که خرابی تکرار میشود، قطعات حیاتی کمیاباند، پشتیبان قابل اتکا وجود ندارد یا نیاز تولید از ظرفیت معماری فعلی عبور کرده است.
تصمیم باید با برآورد هزینه چرخه عمر گرفته شود: هزینه قطعه و مهندسی، مدت توقف، احتمال خرابی مجدد، آموزش، بازنویسی PLC، تعویض درایو و موتور و زمان رسیدن به قطعه قابل قبول. تعویض پنل بدون بررسی این موارد ممکن است پروژهای ظاهراً ارزان را به بازسازی کامل تبدیل کند.
پرسشهای متداول کنترلر CNC
بهترین برند کنترلر CNC کدام است؟
یک پاسخ ثابت وجود ندارد. نوع ماشین و قطعه، تعداد محورها، تجهیزات فعلی، مهارت اپراتور، دسترسی به خدمات و قطعه و هزینه توقف باید با هم سنجیده شوند.
آیا میتوان کنترلر قدیمی را بدون تعویض موتور و درایو ارتقا داد؟
گاهی ممکن است، اما قطعی نیست. نوع فرمان، فیدبک، پروتکل ارتباطی، توان و سازگاری مستند تجهیزات باید بررسی شود. استفاده از مبدل نیز پیچیدگی و ریسک نگهداری را افزایش میدهد.
قبل از تعویض کنترلر چه فایلهایی باید ذخیره شوند؟
پارامترهای CNC و درایو، PLC، برنامههای قطعه، آفستها، جبرانها، فایلهای OEM، جدول ابزار و در صورت امکان نسخه نرمافزار و اطلاعات مجوزها باید ثبت و امکان بازیابی آنها آزمایش شود.
تفاوت Fanuc 0i-MF Plus و 0i-TF Plus چیست؟
در نامگذاری این خانواده، MF برای کاربردهای فرز و TF برای تراش عرضه میشود. بااینحال، امکانات دقیق هر ماشین به پیکربندی سفارشدادهشده و گزینههای فعال آن وابسته است.
آیا برنامه یک کنترلر روی برند دیگر مستقیم اجرا میشود؟
نباید چنین فرضی کرد. حتی اگر کدهای پایه مشابه باشند، سیکلها، ماکروها، آفستها و تنظیمات ماشین متفاوتاند. برنامه باید تبدیل، بازبینی و در محیط امن آزمایش شود.
جمعبندی
انتخاب و راهاندازی کنترلر CNC یک پروژه مشترک برق، مکانیک، برنامهنویسی و ایمنی است. نام برند فقط بخشی از تصمیم است. با مستندسازی ماشین، پشتیبانگیری، تعیین دقیق ورودی و خروجیها، پارامترگذاری مرحلهای و آزمون تحویل میتوان ریسک توقف و دوبارهکاری را کاهش داد. برای استعلام دستگاه نیز نوع قطعه، فرآیند، ابعاد، تیراژ و کنترلر مدنظر را همراه با مشخصات فنی کامل اعلام کنید.
مطالب مرتبط
پیشنهاد میکنیم این نوشتهها را هم بخوانید.
فرز دروازهای CNC چیست؟ تفاوت با فرز افقی
فرز دروازهای CNC چیست، چه تفاوتی با فرز افقی دارد و هنگام انتخاب دستگاه برای قطعات بزرگ، سنگبری یا خدمات ماشینکاری باید…
ادامه مطلب
انواع قالب های صنعتی
قالبهای صنعتی که از آنها برای تولید استفاده میشود بنا به روش تولید قطعه انواع گوناگونی دارند که با توجه به قطعه…
ادامه مطلب
طراحی قالب های صنعتی
برای تولید یک قالب صنعتی به طور کل دو مرحله تعریف می گردد، مرحله طراحی قالب صنعتی و مرحله ساخت قالب صنعتی.…
ادامه مطلب